

汽车零部件
利润被主机厂年降与原材料上涨两头挤压,上 MES 的核心诉求早已不是“看数据”,而是“用数据换利润”。零件通常兼具毛坯(铸造 / 压铸)与成品(机加 / 组装)双重身份——铝合金轮毂更是典型:熔炼、压铸、热处理、机加、涂装、检测链路长、追溯要求高。MES 必须打通从铝锭批次到成品码的全数据链,IoT 负责把百台级设备变成可计算的数据源。
方案定位:质量成本双闭环 + 铝锭到成品一键追溯 + 设备秒级联网。覆盖一般结构件与铝合金轮毂两类典型场景,做不到追溯的 MES 在这个行业价值为零。
高能耗、高报废、炉料配比靠经验,铝锭 / 回炉料波动直接吃掉利润。
高节拍、零缺陷、强追溯,主机厂审核与召回成本极高。
产品码可追到压铸机,但铝锭批次、静置炉混合、放铝事件往往缺失——客诉无法回答“这件用的是哪批铝”。
Excel 排程不灵活,在制品不实时,热工 / 机加 / 涂装各管各的。
状态、工艺参数、检测结果抄录易错,难做 OEE 曲线与质量归档。
不宜按“铸造 MES / 机加 MES”切分,要从熔炼炉到总装线一体规划。
软件界面 · 典型落地场景
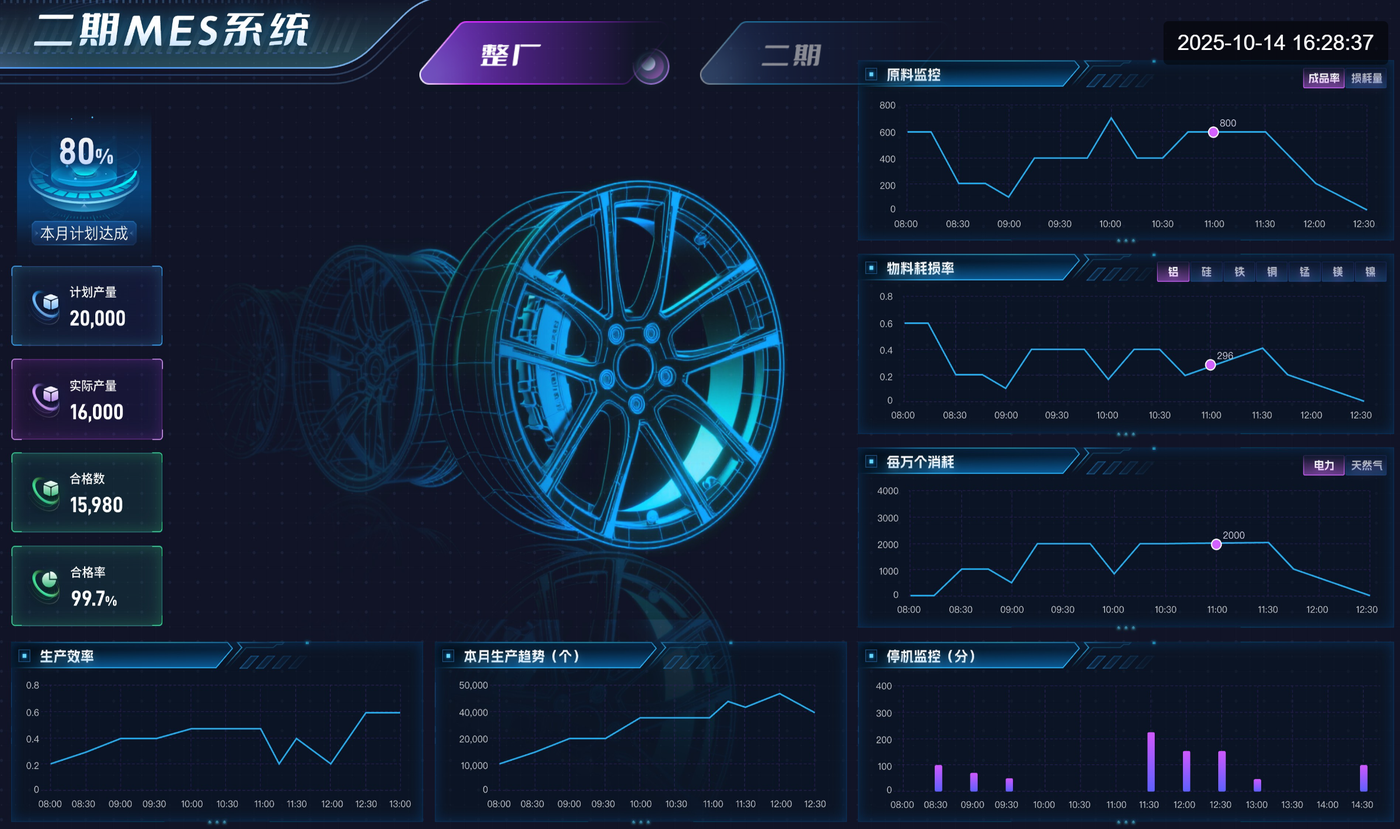
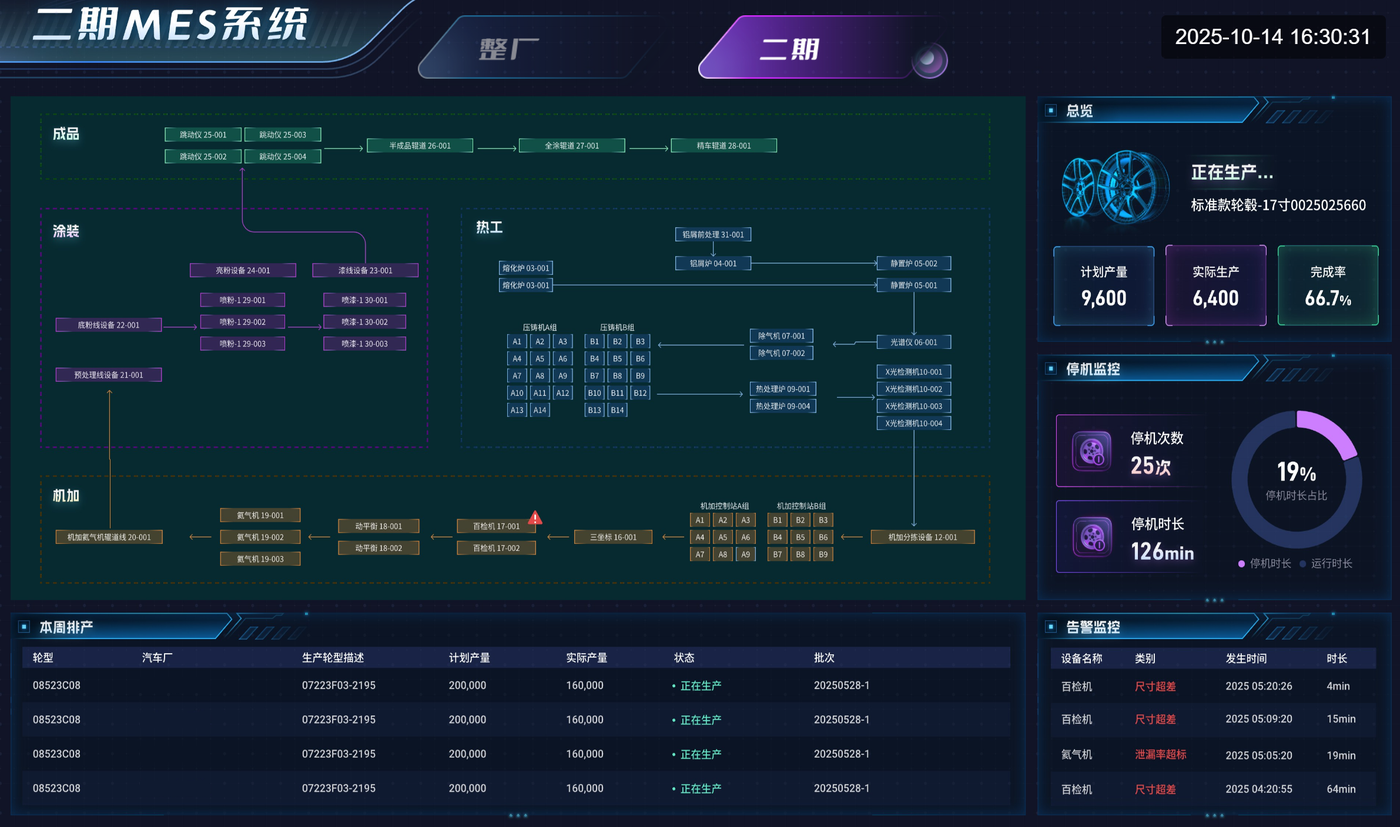
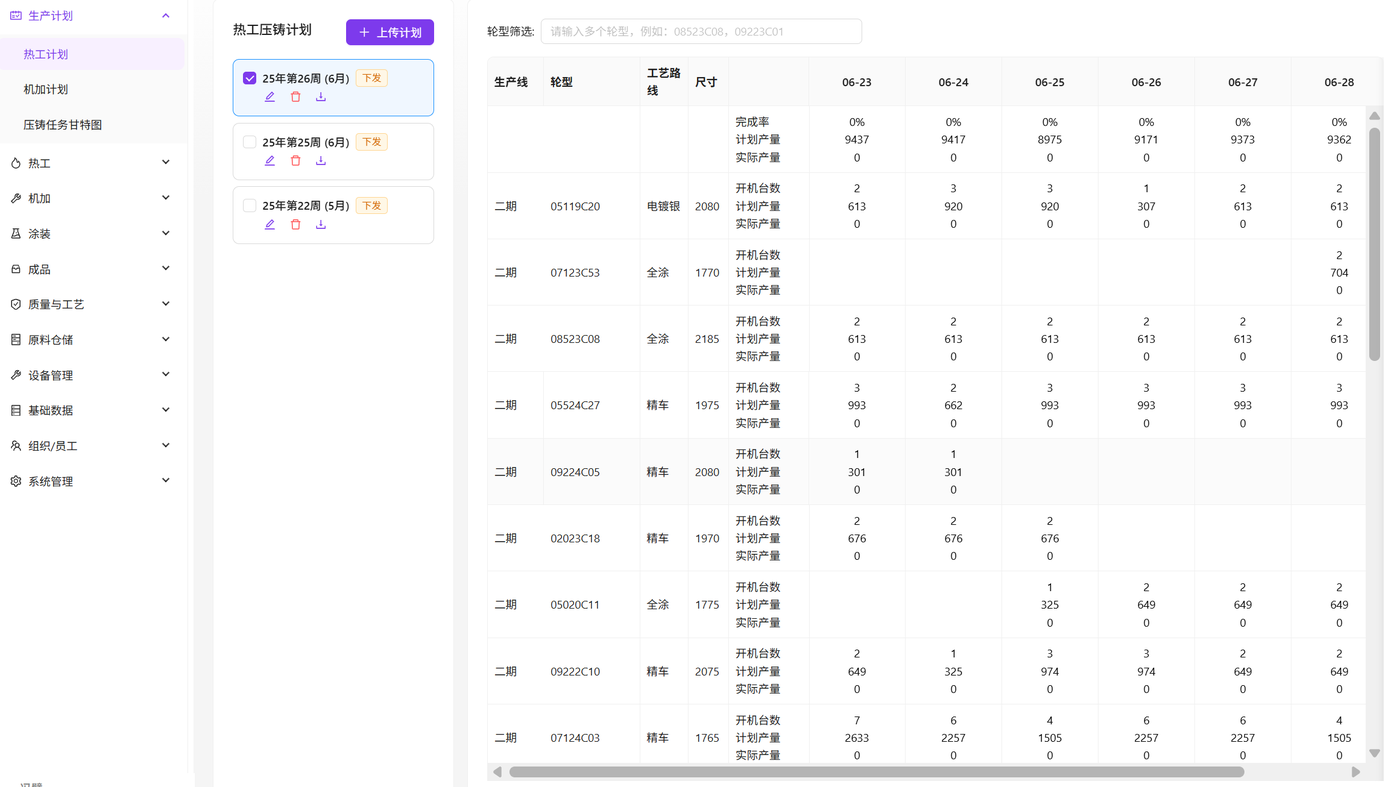
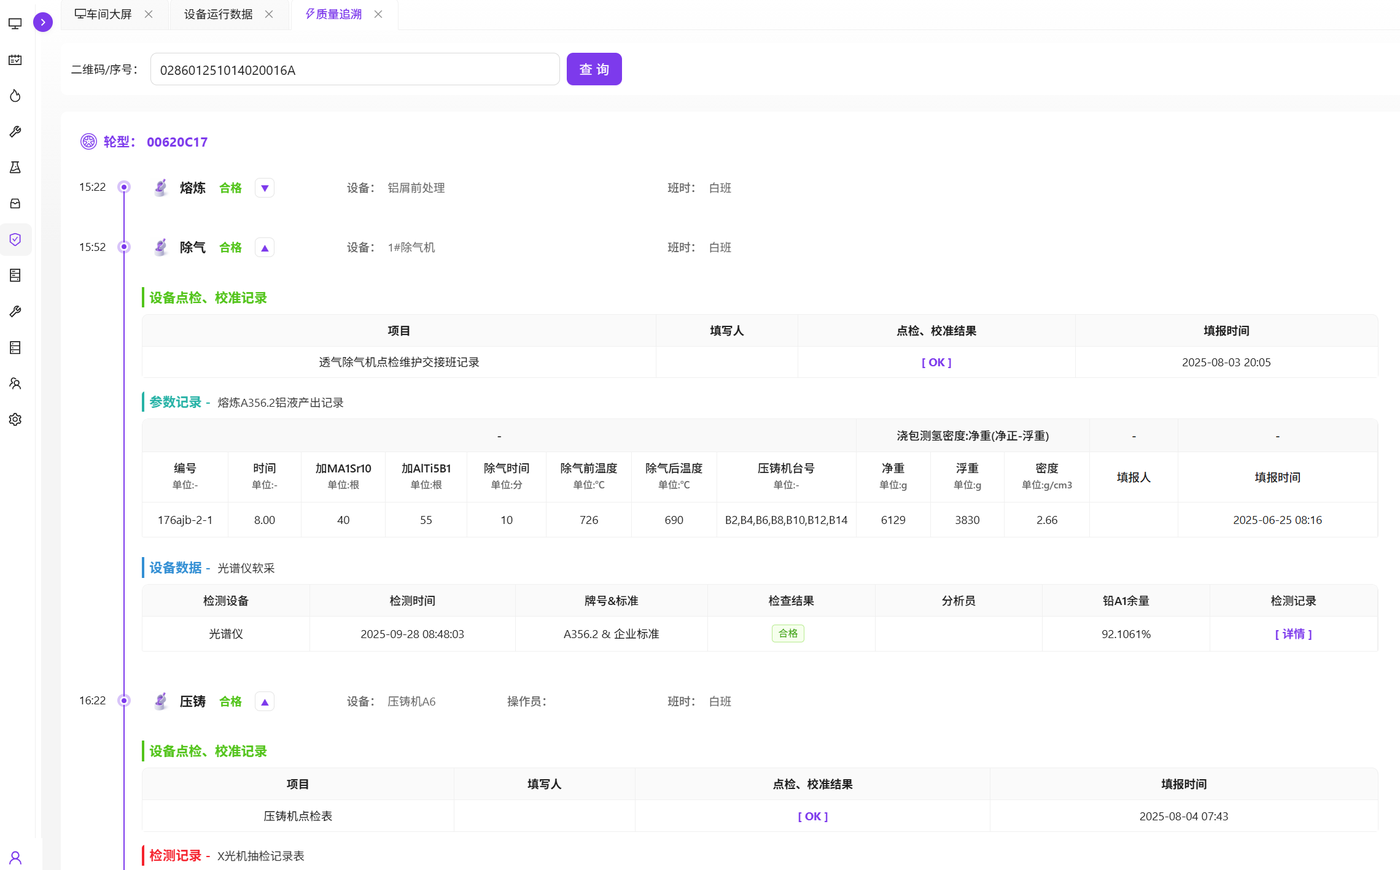
全流程工艺与 MES 管控重点
1. 铸造 / 熔炼(砂铸 / 重力 / 铝合金)
赔钱点:炉料配比靠手感;铝锭批次缺失;浇注温度 / 速度事后补记。
- 金属投料闭环:铝锭 / 铝屑 / 废轮配比实时监控,超差预警
- 除气测氢、光谱成分、放铝事件数字化记录
- RFID 绑定模具与浇注小车,错程序设备不启动
- 批次级成分追溯:追溯到“这炉用了哪几包回炉料 / 铝锭”
- 保温炉 / 静置炉温度、浇注速度、冷却曲线采集
- 光谱仪合格前,不允许浇注下一模
2. 压铸
赔钱点:模具超寿命继续打;脱模剂过量 / 不足;气密性不良到成品才发现。
- 模具 RFID 压次计数,80% 预警、100% 锁机换模
- 压射曲线实时监控,异常立即报警
- 热工压铸计划与执行对齐,按轮型 / 产线分解产量
- 严禁操作工手动复位模具计数器
- 关键尺寸在线测量 + 实时 SPC
- 异常品物理隔离,不流入后工序
3. 机加 / 热处理
赔钱点:刀具崩刃才发现已废数十件;热处理曲线不当;三色灯亮无人响应。
- 主轴功率监测判断刀具磨损,阈值触发补偿 / 更换
- 固溶 / 时效 / 淬火时间与温度曲线全量归档
- DNC 联动:扫码图号推送最新程序,禁止旧程序
- OEE 细分换型、待料、故障停机原因
- 轮型 / 模具号换型确认,在制品精准计数
- 量具与跳动 / 气密数据自动上传
4. 喷涂 / 涂装
赔钱点:漆膜不均;烘烤波动色差;环保设备不同步被督办。
- 读工件 RFID 自动下发喷涂 / 底粉 / 漆线参数
- 烘道 / 烘箱多点温度曲线与标准比对,超差锁定出料
- 喷涂启动强制废气处理同步运行
- 温湿度风速环境参数实时化
- 油漆消耗定额对比,异常损耗预警
5. 检测 / 组装 / 出货
赔钱点:X 光 / 光谱结果进不了 MES;关键扭矩缺失;召回成本高。
- 光谱、X 光、三坐标、跳动 / 氦检结果自动归档绑定产品码
- 智能扳手扭矩 + 角度实时判异,不合格锁止托盘
- 激光打标 UID 并上传主机厂追溯平台
- SN 单品级“一车一档” / “一件一档”
- 发货标签按主机厂标准防错打印
- 质量报告一键出具,满足审核要求
铝锭熔炼端到端追溯
铝合金零部件最常见断点:产品码可追到压铸机与浇包,但浇包向上到静置炉混合状态、熔化炉放铝事件、铝锭批次往往缺失。建设目标:铝锭批次 → 熔炼过程 → 压铸成型 → 产品码全链贯通,端到端追溯率目标 ≥80%。
补齐三大断点
- 除气机与静置炉对应关系数字化
- 放铝事件记录 + 静置炉多源混合组成建模
- 投料批次号强制采集;铝锭入库批次(供应商 / 到货日)建档
正反向追溯与报告
- 反向:扫产品码 → 压铸 → 浇包 → 静置炉 → 铝锭批次占比 → 自动报告
- 正向:输铝锭批次 → 查所产零件 / 轮毂清单
- 复用已有刻码、压铸周期、浇包配送、炉温 PLC 等数据资产
熔炼数字化检查项
- 投料比、炉温、精炼扒渣、放铝、化学成分、除气测氢全项入系统
- 高温现场可先纸质、后 H5 集中录入,增量可控
- 配比超标预警,跳转放铝确认等合规动作
可视化与质量闭环
- 投料配比实时监控;光谱与投料 / 事件叠加溯因看板
- 化学成分台账、趋势与合规统计
- 参数异常预警 → 工单 → 整改闭环
IoT 数采与平台架构
以 IoT 设备联网为基础、MES 业务管控为核心:百台级多品牌设备秒级采集,质量数据与产品码贯通。架构:设备采集层 → SCADA / 时序库 → MES 制造运营 → 驾驶舱与看板。
PLC 产线设备
- 西门子 S7、欧姆龙、三菱等网关 1 对 1 采集,少改 IP
- 状态:关机 / 空闲 / 运行 / 报警;工艺点表参数全采
- 压铸压力 / 温度曲线、热处理、涂装烘箱温度与链速
CNC 机加单元
- 发那科 FOCAS 或 CNC 数采网关
- 循环数、CT、主轴负载 / 转速、刀号、报警内容
- 与轮型 / 模具号、分拣业务关联
检测与组态类设备
- 光谱、X 光、三坐标、跳动 / 氦检结果对接 MES
- 熔化 / 静置炉组态屏:铝液温度曲线、开停机时长
- Win / 工控机侧定制采集或厂家 API
网络与平台
- 热工 / 压铸 / 机加 / 涂装分区交换机 + 智能网关
- 实时库 + 历史时序库(秒级写入)
- 网关隔离与白名单,保障工控安全
方案卖点
- 铝锭到成品一键追溯:主机厂现场扫码,分钟级定位铝锭批次、供应商与质检结果——最打动质量经理。
- 质量成本双闭环:不只记录废品,更通过参数优化与配比预警告诉客户“如何少出废品”。
- 百台级 IoT 多品牌联网:PLC / CNC / 检测分类方案可评估、可落地,采集直达 MES。
- 熔炼到出货同一平台:计划、采集、质量、包装打破数据孤岛,压铸到成品可管。
- 设备互联深度:融合压铸机、加工中心、涂装线、光谱 / X 光等异质协议。
- 审核友好 · 低改造上线:报表对齐 IATF 16949 / VDA;熔炼追溯基于现有 MES / IoT 扩展,适合高温连续作业。